

Quality Control
Integrated Quality Assurance in Carbide Tooling Manufacturing
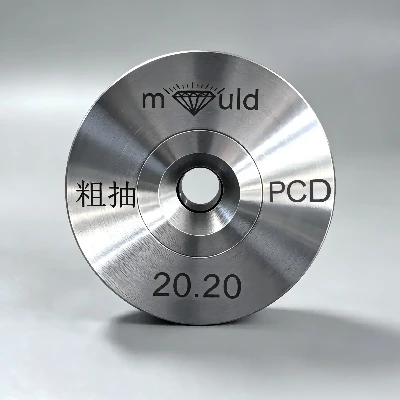
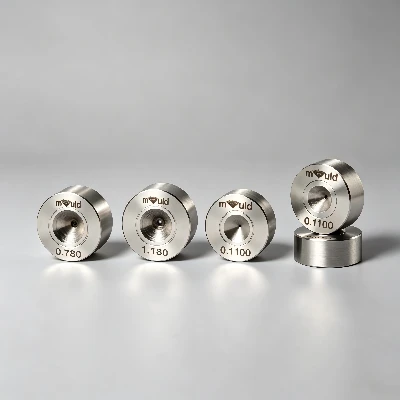
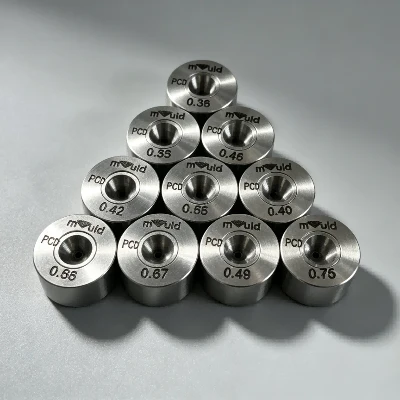
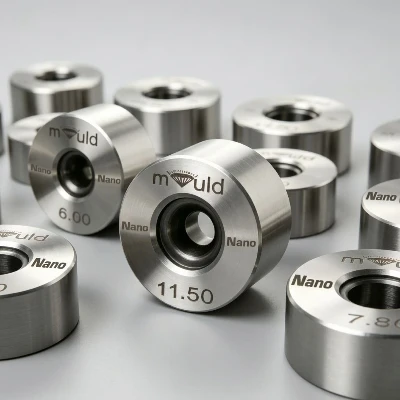
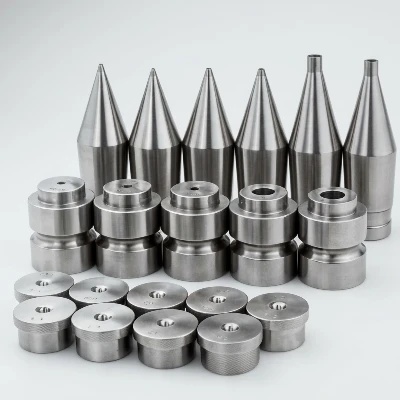
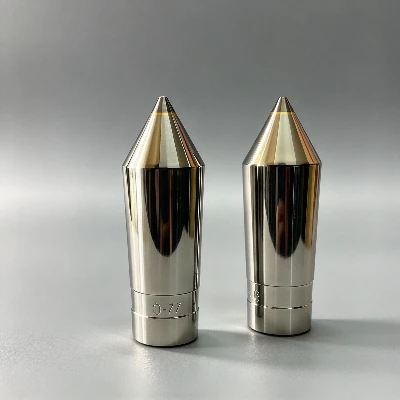
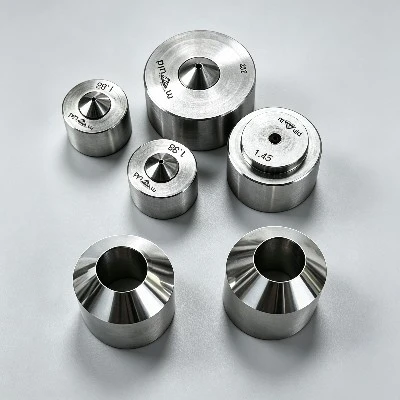
For PCD Wire Drawing Dies and Carbide Tooling, product quality is directly related to tooling geometry, dimensional accuracy, working-surface condition, carbide properties, and consistency between production batches.
At Hejian Zhuying Carbide Dies Co., Ltd., quality control is integrated throughout the manufacturing process rather than performed only as a final inspection. With decades of manufacturing experience since 1962 and a product range covering more than 30 categories and 500 specifications, our quality management focuses on maintaining consistent tooling characteristics across different die types and applications.
Quality Control at a Glance
| Quality Stage | What We Control |
|---|---|
| Material | Carbide specification and application suitability |
| Blank Preparation | Basic tooling dimensions |
| Machining | Structural dimensions |
| Profile Forming | Working geometry |
| Grinding | Dimensional accuracy |
| Surface Finishing | Working-surface condition |
| Inspection | Critical dimensions and profile |
| Final Inspection | Overall specification compliance |
| Repair | Restored geometry and dimensions |
Quality Starts With the Carbide
Controlling the Foundation of the Die
The carbide working component is a critical part of a carbide die. Before machining and finishing, the material specification must correspond to the intended application.
Key Evaluation Factors:
We avoid treating all dies identically. Material selection is evaluated directly alongside operating conditions.
Dimensional Control
Controlling the Critical Dimensions of Tooling
Dimensional accuracy is a fundamental quality indicator. Depending on tooling type, inspection parameters include:
- Outside diameter & Overall length
- Internal diameter & Working diameter
- Die profile & Mounting dimensions
- Groove & Forming cavity dimensions
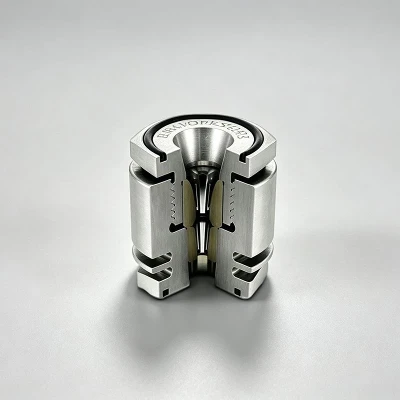
For Wire Drawing Dies, internal geometry directly dictates drawn wire sizing. For Grooved Rolls, profile geometry determines final product accuracy.
Working Profile Inspection
Verifying Functional Geometry
A die can have correct external dimensions while having an incorrect working profile. Quality control pays specific attention to functional geometry.
Inspection evaluates the overall working profile sequence rather than simply checking the final sizing orifice.
PCD Shaped Wire Drawing Die Quality Control
Profile Accuracy for Non-Round Wire
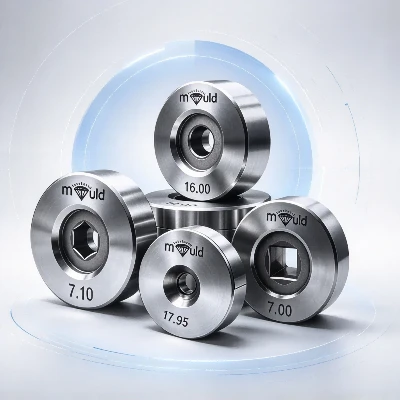
Covers Square, Hexagonal, Rectangular, Flat, Special-shaped, and Custom profiles.
Inspection is executed against agreed technical drawings to ensure non-round cross-sectional geometry.
Grinding & Surface Quality
Controlling the Working Surface
Grinding and finishing are functional manufacturing stages that directly influence friction, product finish, wear rates, and dimensional stability.
Surfaces are inspected for grinding condition, profile continuity, and surface defects.
Geometry Consistency
Maintaining Batch-to-Batch Uniformity
Quality includes repeatability across production batches. Across 30+ categories and 500+ specs, consistency is maintained in dimensions, profiles, and surface finish.
Essential for continuous production lines requiring replacement tooling sets.
Customized Tooling Inspection
Verification Against Client Specs
- Drawing Comparison: Engineering drawing checks.
- Dimensional Verification: Specified tolerances.
- Profile Verification: Working profile accuracy.
- Surface Inspection: Post-grinding checks.
Quality Control for Different Carbide Die Types
Quality control is adapted according to the specific functional requirements of each product category rather than applying a generic standard.
| Product | Primary Quality-Control Focus |
|---|---|
| PCD Wire Drawing Dies | Working diameter, die geometry, bearing, surface condition |
| PCD Shaped Wire Drawing Dies | Profile geometry, dimensional accuracy, symmetry |
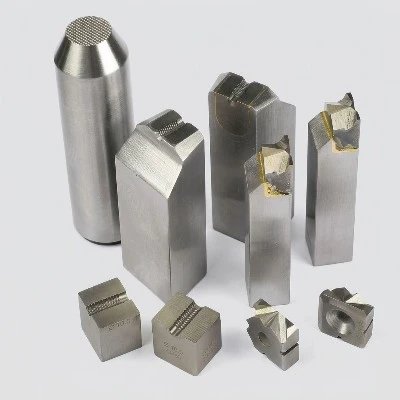
| Extrusion Tips & Dies | Forming profile, cavity geometry, dimensions |
| Shaving Dies | Working profile, material-removal geometry, surface condition |
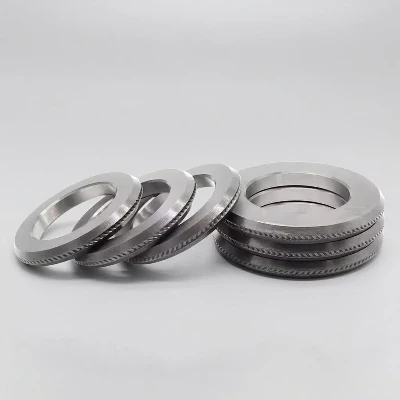
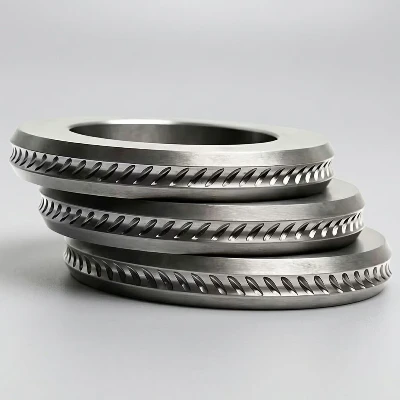
| Grooved Carbide Rolls | Groove dimensions, profile geometry, roll dimensions |
| Carbide Nail Dies | Forming cavity, product geometry, dimensional consistency |
| Cold Heading Dies | Forming cavity, dimensions, structural condition |


Final Inspection Before Shipment
Finished Tooling Verification
Ensures finished dies fully conform to agreed specifications before factory release.
Reconditioning Quality Control
Inspection After Die Repair
Repair feasibility depends on remaining carbide, wear severity, damage depth, and target dimensions.
Quality & Tool Life
Evaluation Against Production
Quality is evaluated via finished wire dimensional stability, profile stability, surface condition, wear rate, production length, and repairability.
Evaluated alongside actual production parameters rather than arbitrary service-life claims.
Quality System History
Historical ISO Record
The company passed ISO 9002 quality system certification in 2000, marking an important milestone in our management history.
Presented as a historical milestone record. Current quality claims rely on active inspection practices and process controls.
International Orders
Global Supply Assurance
Supplying customers across Singapore, Malaysia, Indonesia, Hong Kong, and global markets.
Detailed pre-production technical confirmation eliminates ambiguity in dimensions, profiles, materials, and shipping specs.
Quality Evidence
Demonstrating Quality Through Manufacturing Evidence
Industrial quality claims are backed by verifiable manufacturing evidence across factory operations:
Our Quality Control Principle
We define quality through measurable and application-related characteristics:
Quality Commitment
With manufacturing experience accumulated since 1962, our focus remains on producing carbide tooling with controlled geometry, dimensions, working surfaces, and application-specific specifications. For customized tooling, customers can provide drawings, samples, dimensions, material information, and production requirements so that applicable quality and inspection requirements can be established prior to manufacturing.